




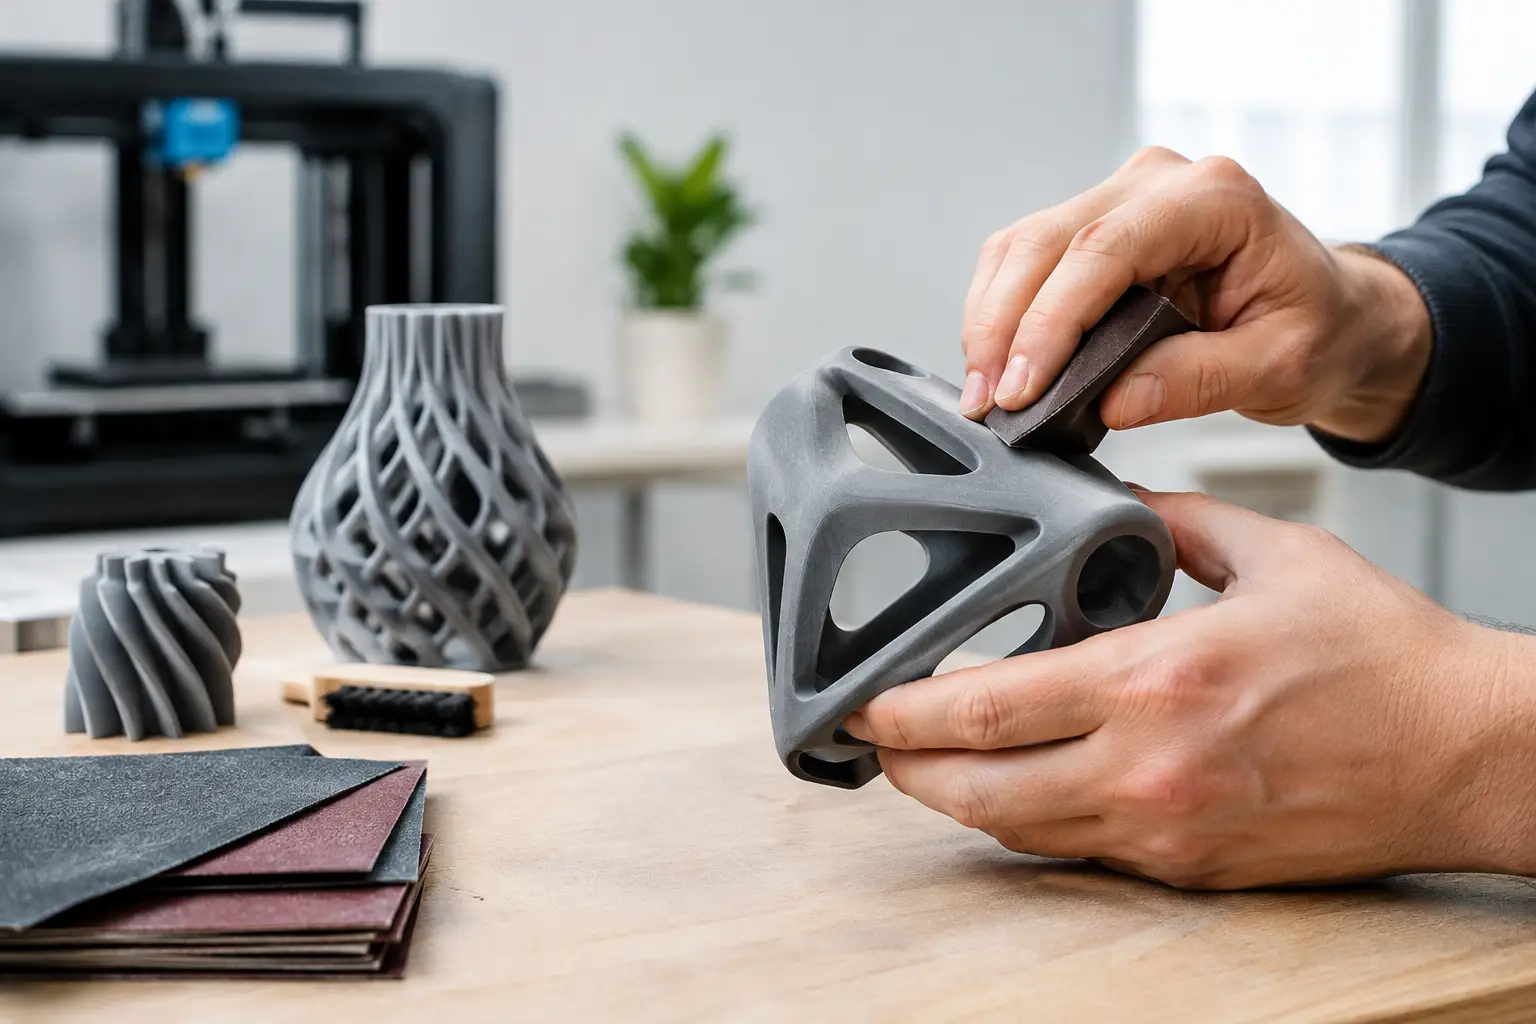
Et 3D-print er sjældent helt færdigt, når printeren stopper. Laglinjer, supportspor og små ujævnheder kan være acceptable på en hurtig intern prototype, men de trækker helhedsindtrykket ned på en fremvisningsmodel, en kundeleverance eller et emne, der skal indgå i en færdig produktion. Med den rigtige efterbehandling af 3d print kan du løfte et funktionelt print til et produkt med ensartet overflade, præcise samlinger og et professionelt udtryk.
Valget af metode afhænger af materiale, geometri og anvendelse. En beslagdel i PETG behøver måske kun at få fjernet support og skarpe kanter. En produktprototype i PLA, der skal fotograferes eller præsenteres for en kunde, kræver ofte slibning, filler primer og maling. Resinprint kan give meget fine detaljer direkte fra printeren, men kræver til gengæld omhyggelig vask og efterhærdning, før overfladen kan bearbejdes.
Start med det rigtige print
Den hurtigste efterbehandling er den, du undgår. Brug derfor lidt ekstra tid i sliceren, før produktionen starter. En mindre laghøjde giver færre synlige laglinjer, men øger printtiden. Flere top- og bundlag forbedrer lukkede flader, mens en passende vægtykkelse gør emnet mere modstandsdygtigt, når du senere skal slibe, bore eller montere det.
Orienteringen på byggepladen har stor betydning. Den flade, der vender opad, bliver ofte pænere end flader med support, men en optimal orientering for finish er ikke altid optimal for styrke eller printtid. Skal emnet belastes mekanisk, bør lagretningen stadig prioriteres. Det er bedre at bruge lidt tid på at efterbehandle en synlig flade end at levere en del, der knækker i brug.
Support skal placeres bevidst. Brug support på flader, der ikke er synlige, når konstruktionen tillader det. Ved komplicerede emner kan du designe små kontaktpunkter eller aftagelige hjælpeflader ind i modellen. Det giver ofte færre mærker end tæt support direkte mod en synlig kontur.
Fjern support og skarpe kanter først
Lad printet køle helt af, før du tager det af byggepladen. Ved FDM-print fjernes support bedst trinvis med en afbidertang, en skarp hobbykniv eller en lille spidstang. Træk ikke store supportstykker af i én bevægelse, især ikke på tynde vægge. Det kan rive materiale med af eller få PLA til at flække langs lagene.
Skær tæt på overfladen uden at skære ned i selve delen. De sidste små rester kan slibes væk. Brug en afgrater eller fint sandpapir på kanter, der skal være behagelige at håndtere. Det er en enkel detalje, men særligt relevant på kabinetter, skilteholdere, betjeningsgreb og andre emner, som kunden rører ved.
Resinprint håndteres anderledes. Her skal overskydende resin vaskes af, normalt i egnet rensevæske, før support fjernes. Mange opnår den pæneste overflade ved at fjerne support efter vask, men før den endelige UV-hærdning, fordi materialet stadig er en anelse mindre sprødt. Følg altid anbefalingerne for den konkrete resin, og brug handsker, øjenbeskyttelse og god ventilation.
Slibning er grundlaget for en ensartet overflade
Slibning er den mest brugte metode til efterbehandling af FDM-print. Den fungerer på PLA, PETG, ABS, ASA og mange andre filamenter, men tempoet og resultatet varierer. PLA slibes relativt let, mens PETG lettere kan blive varmt og danne små, seje flager. Arbejd med let hånd og rens papiret løbende.
Start kun så groft, som overfladen kræver. På tydelige supportmærker eller markante laglinjer kan korn 120 eller 180 være nødvendigt. Til almindelig udjævning er korn 240 et godt udgangspunkt. Fortsæt derefter med korn 320 og 400, hvis emnet skal grundes og males. Til synlige, højglansmalede flader kan du arbejde videre med endnu finere korn efter grunding.
Slib på en slibeklods, når fladen skal være plan. Fingrene følger naturligt ujævnhederne og kan skabe bølger i større flader. På rundinger og detaljer er fleksibelt sandpapir, slibesvampe eller små slibeværktøjer mere præcise. Tør støvet væk mellem hvert trin, så du kan se, om du faktisk fjerner laglinjer eller blot polerer toppen af dem.
Vådslibning kan give en fin overflade og begrænse støv, men det passer ikke til alle materialer og situationer. PLA bør ikke ligge i vand længe, og elektroniske komponenter eller limede samlinger skal naturligvis holdes tørre. Til mindre emner og de fine slibetrin er det ofte en effektiv metode, hvis du tørrer delen grundigt bagefter.
Spartel og filler primer ved dybe laglinjer
Er laglinjerne dybe, eller er printet fremstillet med en grovere laghøjde, bliver slibning alene tidskrævende. Her er en tynd spartelmasse eller filler primer en mere effektiv løsning. Spartelmasse udfylder lokale huller, samlinger og supportskader. Filler primer opbygger et ensartet lag over hele emnet og gør de resterende ujævnheder langt lettere at se.
Påfør spartelmasse i meget tynde lag. Et tykt lag kan krympe, revne eller sløre skarpe detaljer. Slib forsigtigt, når massen er hærdet, og gentag kun på de områder, der stadig kræver det. Til store, plane flader er filler primer ofte hurtigere end fuldspartling.
Et praktisk forløb er at slibe groft, påføre primer, lade den tørre og derefter slibe med korn 400. Primeren afslører straks, hvor der stadig er fordybninger eller laglinjer. Gentag processen, indtil overfladen er jævn. To tynde lag giver normalt et bedre resultat end ét tungt lag, der risikerer at løbe.
Maling og overfladebeskyttelse
Når grunderlaget er ensartet, kan du male. Spraymaling giver ofte den pæneste finish på modeller og kabinetter, fordi laget bliver tyndt og jævnt. Hold god afstand, bevæg dåsen kontinuerligt og læg flere lette lag. Et vådt, tungt lag kan samle sig i hjørner og skjule graveringer, tekst eller fine detaljer.
Akrylmaling er velegnet til detaljer og mindre serier, mens en slidstærk lak kan være relevant på emner, der håndteres ofte. Mat lak skjuler mindre fejl bedre end blank lak. Blank finish fremhæver derimod form og farve, men afslører også enhver rest af laglinjer, støv og sliberidser. Vælg derfor slutfinish ud fra den ønskede anvendelse, ikke kun ud fra udseendet på emballagen.
Skal et print indgå i skiltning, display eller branding, kan maling kombineres med vinyl, UV-printede elementer eller mærkning. Sørg for, at overfladen er fuldt hærdet og affedtet, før du monterer folie eller tape. En glat, malet flade giver bedre vedhæftning end rå, groft slebet plast.
Samling, boring og gevind kræver omtanke
Mange 3D-print består af flere dele. Tørmontér altid før limning, så du opdager skævheder, rester fra support eller tolerancer, der er blevet påvirket af maling. Små justeringer med en fil eller fint sandpapir er lettere før limen er påført.
Cyanoakrylatlim fungerer godt til mange PLA- og resinprint, mens epoxy er et stærkt valg ved større kontaktflader eller belastede samlinger. Til funktionelle emner kan skruer, gennemgående bolte eller varmeindlæg med gevind være mere driftssikre end lim. Varmeindlæg er særligt praktiske i kabinetter og montageemner, der skal kunne åbnes flere gange.
Når du borer, skal omdrejningstallet være moderat. For høj varme kan smelte plasten og give et upræcist hul. Bor eventuelt op i flere trin. Skal delene passe sammen med metaldele, aksler eller elektronik, er det en god idé at teste pasformen på et lille prøveprint før den endelige produktion.
Vælg metode efter opgaven
Til en hurtig prototype er det ofte nok at fjerne support, afgrate kanterne og kontrollere tolerancerne. Til en salgsklar model giver slibning, filler primer og maling et markant mere færdigt resultat. Til en funktionel maskindel bør du prioritere styrke, dimensioner og montage frem for en perfekt kosmetisk overflade.
Kemisk udglatning kan være relevant for bestemte materialer, især ABS, men kræver styr på proces, ventilation og sikker håndtering. Det er ikke den oplagte standardløsning i et almindeligt værksted, og den kan ændre både mål og overfladedetaljer. Brug metoden, når materialet og emnets krav passer til den, ikke som en genvej til alle typer print.
Hos KontorPrestige kan du samle 3D-printer, filament og praktisk værktøj til både prototypearbejde og mindre produktionsopgaver. Hav altid slibematerialer, afgratere, tænger, primer og egnede limprodukter klar ved printeren. Når efterbehandlingen bliver en fast del af arbejdsgangen, kan du levere print, der ikke bare virker, men også ser ud som om de hører hjemme i den færdige løsning.
Gå tilbage


